
Dos personas situadas frente a una máquina de encolado de cantos están inspeccionando un canto encolado
Los adhesivos termoplásticos de fusión en caliente, como el EVA, el PSA o el PO, se funden, se aplican en caliente y se solidifican de nuevo al enfriarse. Los adhesivos reactivos de fusión en caliente (PUR) también se aplican en caliente. Tras su aplicación, el adhesivo PUR se enfría y alcanza una resistencia inicial. A continuación, reacciona con la humedad del ambiente o del sustrato y alcanza su resistencia final mediante reticulación química. Esta combinación confiere al PUR un rendimiento especialmente elevado. Una fina capa de adhesivo es suficiente para lograr una adhesión firme. Esto se puede observar, por ejemplo, en los libros: el lomo de un libro encolado con PUR se mantiene estable y, al mismo tiempo, flexible, a pesar de que la capa de adhesivo es muy fina.
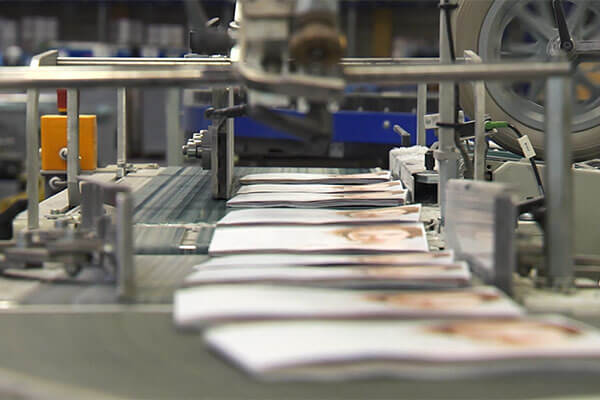 Encolado del lomo de un libro: una fina capa de adhesivo PUR para un lomo resistente y a la vez flexible
¿Cuándo es recomendable utilizar adhesivo PUR?
El PUR no es un adhesivo adecuado para todas las aplicaciones. La inversión en el sistema de aplicación del adhesivo es mayor que en el caso de los adhesivos termofusibles no reactivos. Sin embargo, el PUR ofrece claras ventajas cuando la unión debe soportar elevadas exigencias a largo plazo.
El PUR resulta especialmente recomendable cuando los productos:
-
están expuestos a la humedad o al agua
-
están expuestos a altas temperaturas
-
están sometidos a tensiones químicas o mecánicas
-
requieren una unión adhesiva fina, limpia y de gran calidad visual
-
deben adherirse de forma fiable a materiales difíciles
-
deben mantenerse estables a largo plazo
Un ejemplo es el canteado en la industria maderera. Los componentes de los muebles se transportan en contenedores de transporte y están expuestos al calor, al frío, a la humedad y a fluctuaciones extremas de temperatura. En tales condiciones, los adhesivos termofusibles no reactivos alcanzan rápidamente sus límites. El PUR también puede ser una opción útil para embalajes en los que se desea o se exige por ley que sean a prueba de manipulaciones indebidas. El embalaje queda sellado de forma segura, lo que hace que cualquier manipulación sea inmediatamente visible.
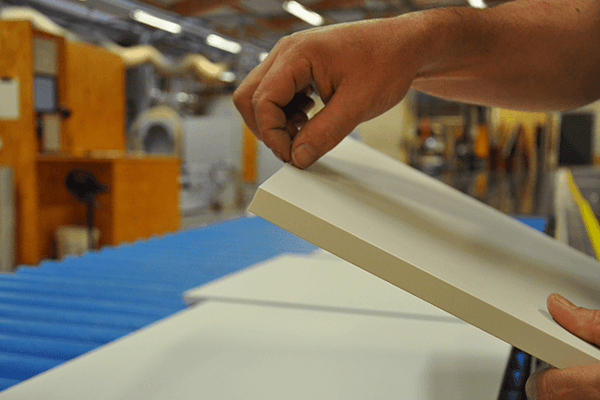 Canteado con junta invisible: ningún problema con el PUR
En resumen: el PUR siempre merece la pena cuando la unión debe ofrecer algo más que una simple fijación rápida. Cuando la calidad, la durabilidad, la seguridad y la vida útil son fundamentales, el PUR suele ser la solución adecuada.
Consejos para trabajar con adhesivo PUR
Muchos de los problemas que surgen al trabajar con PUR no se deben al adhesivo en sí. El factor clave es la interacción entre el adhesivo, el sistema de aplicación, el control del proceso y la destreza del operario. Por lo tanto, contar con un sistema adecuado para adhesivos reactivos es tan importante como una manipulación correcta en la producción diaria. Un personal bien formado es un factor clave para el éxito. En la UE, la formación es obligatoria para determinados productos que contienen diisocianatos.
Los siguientes consejos destacan los problemas que pueden surgir en las operaciones diarias y cómo prevenirlos o resolverlos.
Consejo 1: Proteja el adhesivo PUR de la humedad
El PUR y la humedad: un tema delicado. Tras su aplicación, el adhesivo PUR necesita humedad para curarse químicamente y alcanzar su resistencia final. Sin embargo, antes de la aplicación, la humedad es un factor crítico. Si entra en el recipiente, el depósito o el sistema de aplicación del adhesivo demasiado pronto, el adhesivo se curará prematuramente. Las consecuencias se hacen evidentes rápidamente: formación de una película superficial en el depósito, partículas de gel en el adhesivo, filtros obstruidos, boquillas atascadas, aumento de la presión del adhesivo, aplicación irregular o productos iniciales mal adheridos tras una parada. En el peor de los casos, habrá que desechar el adhesivo y limpiar a fondo el sistema.
Entre los factores especialmente críticos se incluyen los recipientes abiertos o mal sellados, los envases dañados, las tapas de los depósitos que permanecen abiertas durante largos periodos, el aire comprimido húmedo, la condensación o las boquillas abiertas durante los periodos de inactividad. Tampoco deben abrirse los recipientes fríos directamente en un entorno de producción cálido, ya que esto puede provocar condensación.
Por lo tanto, todo el sistema de aplicación de adhesivo debe protegerse de forma sistemática contra la humedad. Esto incluye un sistema de adhesivo cerrado, una tapa de depósito que cierre herméticamente, juntas adecuadas y, si es necesario, una atmósfera protectora de aire seco o de nitrógeno.
Cómo optimizarlo:
-
Abra el recipiente de adhesivo solo justo antes de usarlo.
-
Mantenga los envases abiertos el menor tiempo posible.
-
Deje que los envases fríos se aclimaten antes de abrirlos.
-
Mantenga cerrados la tapa del depósito y el sistema de adhesivo.
-
Utilice únicamente aire seco, limpio y libre de aceite y agua.
-
Proteja las boquillas de aplicación cuando no estén en uso, siguiendo las instrucciones del fabricante.
Consejo 2: Controle adecuadamente la temperatura, el tiempo de exposición y el tiempo de inactividad
La temperatura de aplicación influye en la fluidez del adhesivo, en la limpieza de su aplicación y en su capacidad para impregnar el sustrato. Por lo tanto, se debe respetar la temperatura recomendada por el fabricante del adhesivo en la ficha técnica. Aunque el caudal de adhesivo disminuya, no es recomendable limitarse a aumentar la temperatura. Es más sensato identificar la causa y corregirla.
Tan importante como la temperatura de procesamiento es el tiempo de permanencia. Cuanto más tiempo permanezca el adhesivo en el sistema a la temperatura de procesamiento, mayor será la tensión térmica. Esto puede provocar un aumento de la viscosidad, la formación de depósitos, un aumento de la presión del adhesivo y un patrón de aplicación irregular.
Las interrupciones en la producción son especialmente críticas. Durante una parada, el adhesivo permanece sometido a estrés térmico dentro del sistema. Al mismo tiempo, aumenta el riesgo de que entre humedad en el sistema de aplicación de adhesivo a través del depósito, las boquillas o las fugas. Al reiniciar, las consecuencias suelen manifestarse en forma de aumento de la presión del adhesivo, formación de hilos, aplicación inestable o productos iniciales defectuosos.
La forma de gestionar una parada de producción depende de varios factores:
-
el adhesivo utilizado
-
la cantidad de adhesivo en el sistema
-
la duración de la interrupción
-
y las especificaciones proporcionadas por los fabricantes del adhesivo y del equipo.
Por lo tanto, las paradas breves, los cambios de turno, los fines de semana y las interrupciones de producción más prolongadas requieren medidas diferentes. Consulte a un especialista para obtener asesoramiento al respecto. Una medida sencilla para reducir el tiempo de inactividad consiste en bajar la temperatura para proteger el adhesivo de tensiones térmicas innecesarias.
Al reiniciar, compruebe la presión del adhesivo, el patrón de aplicación y los primeros productos. Dependiendo del estado del sistema, puede ser necesario realizar un procedimiento de purga.
Cómo optimizar:
-
Respete la temperatura de aplicación especificada en la ficha técnica.
-
No mantenga el adhesivo calentado más tiempo del necesario.
-
Establezca directrices claras para los distintos periodos de inactividad.
-
Reduzca la temperatura durante los periodos de inactividad de acuerdo con las especificaciones del fabricante.
-
Durante interrupciones prolongadas, proporcione protección adicional contra la humedad.
-
Selle o proteger adecuadamente las boquillas durante los periodos de inactividad.
-
Al reiniciar el sistema, compruebe la presión del adhesivo, el patrón de aplicación y los primeros productos.
-
Limpie el sistema si es necesario.
Consejo 3: Mantenga constantes las condiciones de encolado
No solo el adhesivo y el sistema de aplicación determinan la calidad de la unión. La cantidad aplicada, el sustrato, la limpieza y las condiciones ambientales son igualmente importantes. Una cantidad insuficiente de adhesivo puede provocar una humectación insuficiente o juntas abiertas. Un exceso de adhesivo prolonga el tiempo de curado, compromete el aspecto visual y aumenta la contaminación, así como el esfuerzo necesario para la limpieza.
El estado del sustrato también desempeña un papel importante. El polvo, el aceite, la humedad, el frío o las fluctuaciones significativas de temperatura y humedad pueden afectar negativamente a la unión. Por lo tanto, los productos fríos deben aclimatarse antes de su uso.
Cómo optimizarlo:
-
Respete la cantidad de aplicación y el tiempo de curado especificados en la ficha técnica.
-
Mantenga los sustratos limpios y secos.
-
Deje que los productos fríos se aclimaten antes de pegarlos.
-
Mantenga la temperatura del material y la temperatura ambiente lo más constantes posible.
Consejo 4: Gestione correctamente los cambios de adhesivo y la limpieza
Los adhesivos PUR no deben mezclarse con otros adhesivos, limpiadores, aceites o sustancias extrañas. Incluso pequeñas cantidades de residuos pueden interferir en el proceso. Estos problemas no siempre se aprecian de inmediato; en algunos casos, no se producen hasta semanas o meses después del cambio. Por lo tanto, es extremadamente importante limpiar a fondo todo el sistema de aplicación de adhesivo al cambiar de adhesivo. Los limpiadores, los agentes de lavado y el nuevo adhesivo PUR deben ser compatibles entre sí y con el sistema. Tras el cambio, se deben inspeccionar cuidadosamente el patrón de aplicación y los primeros productos fabricados.
Cómo optimizar el proceso:
-
Cambie el adhesivo únicamente siguiendo el procedimiento especificado.
-
Utilice únicamente limpiadores o agentes de enjuague homologados.
-
Elimine por completo el adhesivo antiguo.
-
Compruebe el patrón de aplicación y los primeros productos tras el cambio.
-
Si los problemas persisten, documente los datos del proceso y póngase en contacto con el departamento de servicio técnico.
Dimensionamiento del sistema PUR en función del consumo real
Un sistema PUR no debe diseñarse únicamente en función de la capacidad máxima de la bomba. El consumo real de adhesivo es el factor decisivo. Es posible que una bomba tenga que suministrar un caudal elevado puntualmente durante la aplicación, mientras que el consumo medio es significativamente menor.
Un sistema sobredimensionado mantiene en todo momento una cantidad innecesariamente grande de adhesivo a temperatura de procesamiento. Esto aumenta el tiempo de permanencia, el estrés térmico, el esfuerzo de limpieza, el consumo de productos de limpieza, los costes de mantenimiento y el riesgo de paradas. Los largos recorridos de suministro de adhesivo también aumentan la cantidad de adhesivo que se calienta continuamente.
Un diseño de sistema basado en la demanda mantiene la cantidad de adhesivo calentado lo más baja posible, al tiempo que garantiza el caudal máximo requerido. Para un consumo bajo o muy fluctuante, un sistema de fusión bajo demanda puede ser una buena opción. Con este sistema, solo se funde la cantidad de adhesivo que se necesita en ese momento.
Cómo optimizar:
-
Dimensione el sistema en función del consumo real de adhesivo.
-
Mantenga la cantidad de adhesivo calentado lo más reducida posible.
-
Evite los recorridos largos del flujo de adhesivo.
-
Utilice un sistema de fusión bajo demanda para consumos bajos o irregulares.
Uso correcto de los adhesivos PUR: puntos clave de un vistazo
Los adhesivos PUR ofrecen ventajas significativas. Según mi experiencia, no son adhesivos complicados de manejar. Sin embargo, sí requieren una interacción adecuada entre el material, el equipo, el entorno y el funcionamiento. Lo que importa no es un único parámetro, sino una gestión adecuada en la producción diaria.
Por lo tanto, es importante seguir las directrices pertinentes, garantizar que los empleados reciban la formación adecuada y utilizar un sistema de aplicación de adhesivo que se adapte al proceso. Teniendo en cuenta estos puntos, los fabricantes pueden lograr procesos estables, reducir las paradas no planificados y mantener una calidad de unión constantemente alta. Por lo tanto, merece la pena dedicar tiempo a manejar correctamente los adhesivos PUR.
¿Tiene alguna pregunta sobre la manipulación correcta de los adhesivos PUR o sobre el diseño adecuado del sistema para su aplicación? Su representante local de Robatech estará encantado de ayudarle con la selección del sistema, la puesta en marcha, la formación y la optimización de su aplicación de PUR.


COMENTARIOS
0 COMENTARIOS